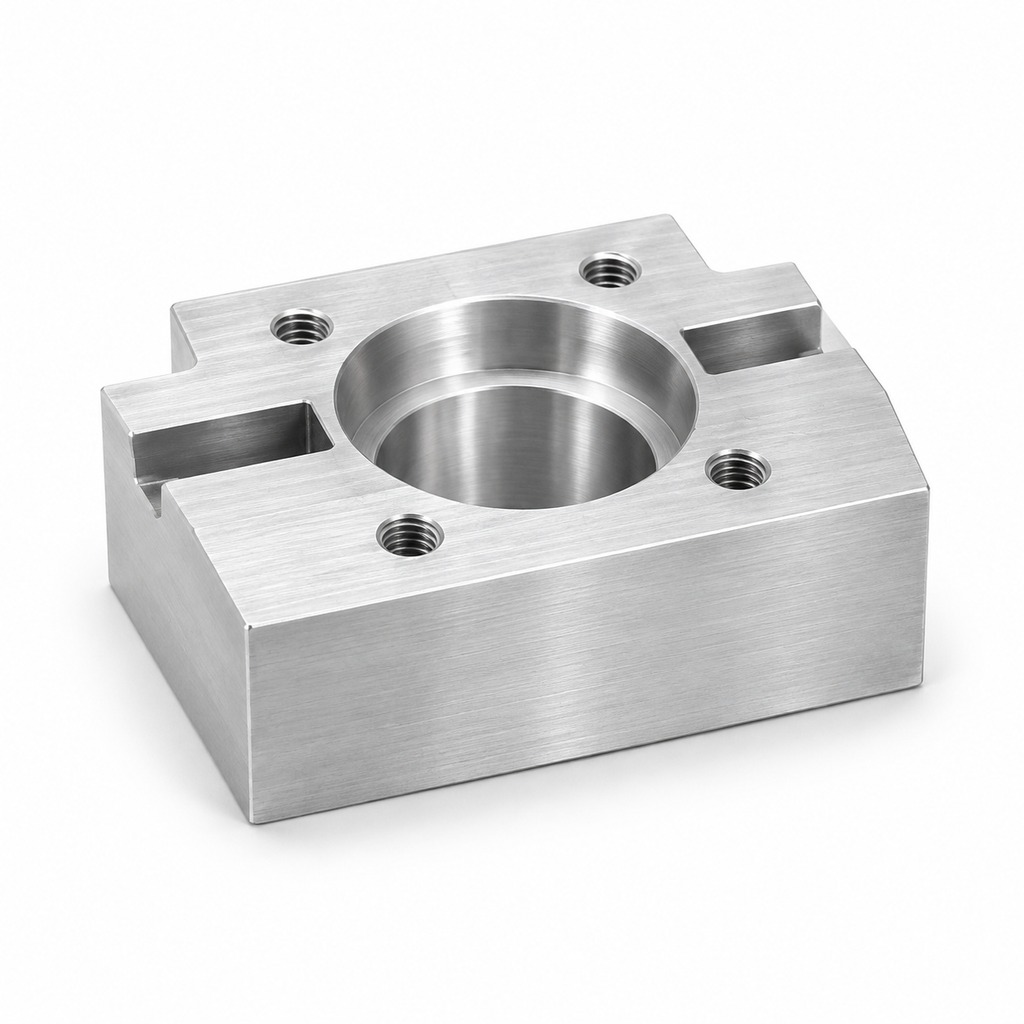
Ventilschieber-Führungssitz

Beide Führungsbohrungen werden vor dem Fräsen der Nuten in einem Durchgang gebohrt, sodass keine Verschiebung durch Umspannen den Schieber klemmen lässt; Gewindebohrungen nehmen Deckel und Sensor auf.

Werkstoff
Aluminiumlegierung
Fertigung
3-Achsen-Fräsen + Bohren + Gewindeschneiden der Anschlüsse + Entgraten der Querbohrungen
Toleranz
±0.02 mm Position der Anschlüsse · ±0.1 mm Bohrtiefe
Oberflächenbehandlung
Bearbeitet (Harteloxierung optional)
Abmessungen
Kundenspezifisch nach Zeichnung
Losgröße
1 Musterstück – 5.000 Stk./Jahr
Lieferzeit
12–18 Arbeitstage (Erstmuster 8–12)
Dokumente
FAI-Bericht · Werkstoffzeugnis · Druckprüfbericht

Er führt den Schieber an zwei Stellen: Die Konzentrizität der Stufenbohrung entscheidet darüber, ob der Schieber klemmt, daher werden beide Durchmesser in einer Operation vor dem Fräsen der Führungsnuten gebohrt, wodurch jede Verschiebung durch Umspannen vermieden wird.

Die umliegenden Gewindebohrungen nehmen den Enddeckel und den Positionssensor auf.

Angebot anfordern

Erzählen Sie uns von Ihrem Teil

Angebot anfordern

  • WhatsApp / Telefon+86 177 1926 7530
  • WerkHedong-Gruppe Nr. 1, Gemeinde Pailou, Straßenviertel Hanguan, Kreis Xin’an, Luoyang, Henan, China
  • GeschäftszeitenMo – Fr 08:30 – 18:00 (GMT+8)
Rückmeldung innerhalb von 24 Werkstunden