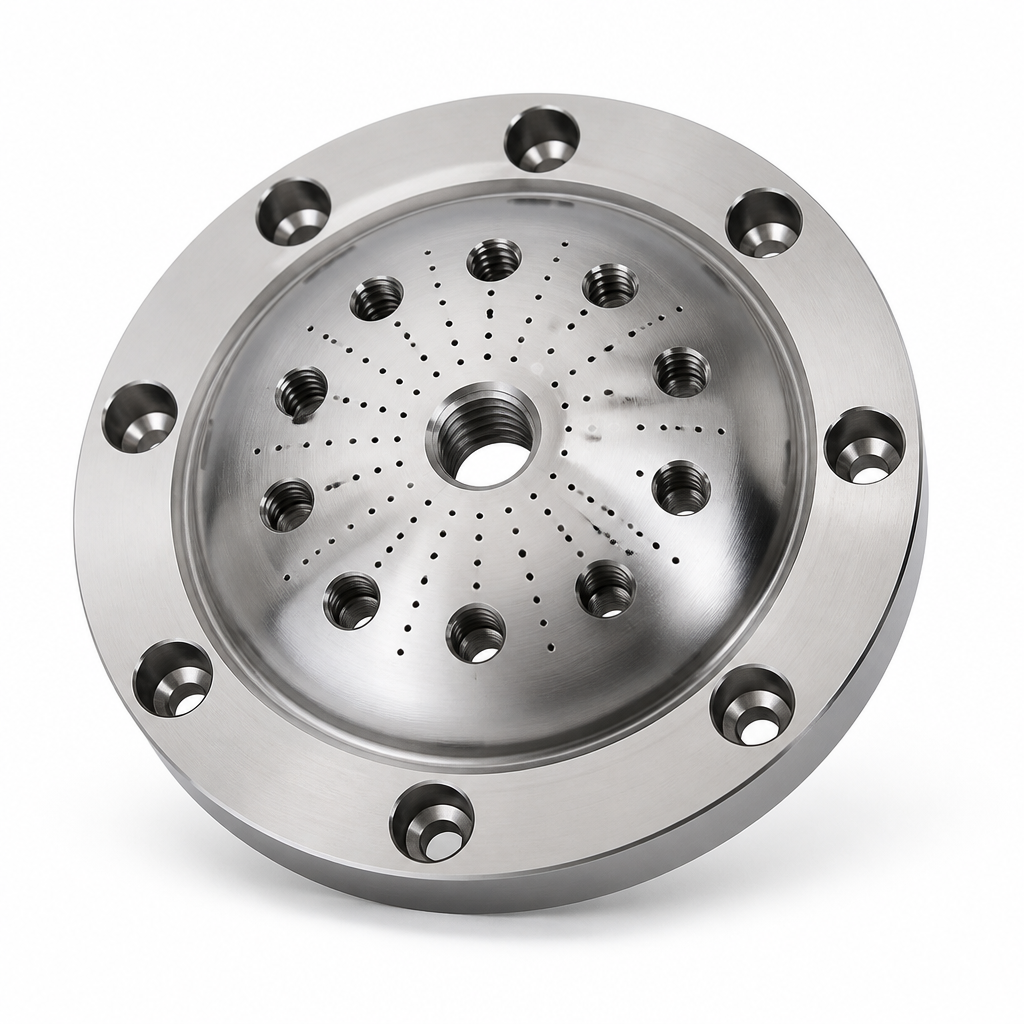
Eine Flanschplatte, bei der Flanschfläche, vertiefte Fläche, äußere Senkbohrungen und innere Gewindebohrungen von einer Bezugsbasis aus gefertigt werden. Dieses Plattenmuster fertigen wir am häufigsten für Vakuum- und Pneumatikverteilung, Vorrichtungen und Maschinenanschlussflächen.
Entscheidend sind hier nicht die Kontur, sondern zwei Lochbilder und eine Fläche. Die äußeren Senkbohrungen werden auf Lochkreis ±0,1 mm mit gleichmäßiger Tiefe gebohrt, damit die Schraubenköpfe satt aufliegen; die inneren Gewindebohrungen liegen innerhalb ±0,05 mm, und das Zentrumgewinde ist zum Zentrierbund auf Ø0,03 mm konzentrisch, damit Anschlüsse ohne Verspannung greifen; die Flanschfläche wird auf 0,02 mm Planheit gehalten — das ist es, was tatsächlich dichtet. Die vielen kleinen Bohrungen in der Fläche bekommen einen eigenen Entgratvorgang und eine Ultraschallreinigung: Späne in diesen Bohrungen werden im Vakuum- oder Luftkreis zur Drossel und zur Verunreinigung, sichtbar als zu geringer Druck oder als Werkstück, das nicht hält.
Nennen Sie die Schnittstelle — Gewindegrößen, Lochbild oder Montagezeichnung — sowie Medium, Druck und Anforderungen an Planheit und Sauberkeit. Wir legen Bohrfolge und Reinigungsprozess fest und kalkulieren mit 3D-Mess-, Gewinde- und Sauberkeitsprotokoll. Antwort innerhalb von 48 Stunden.