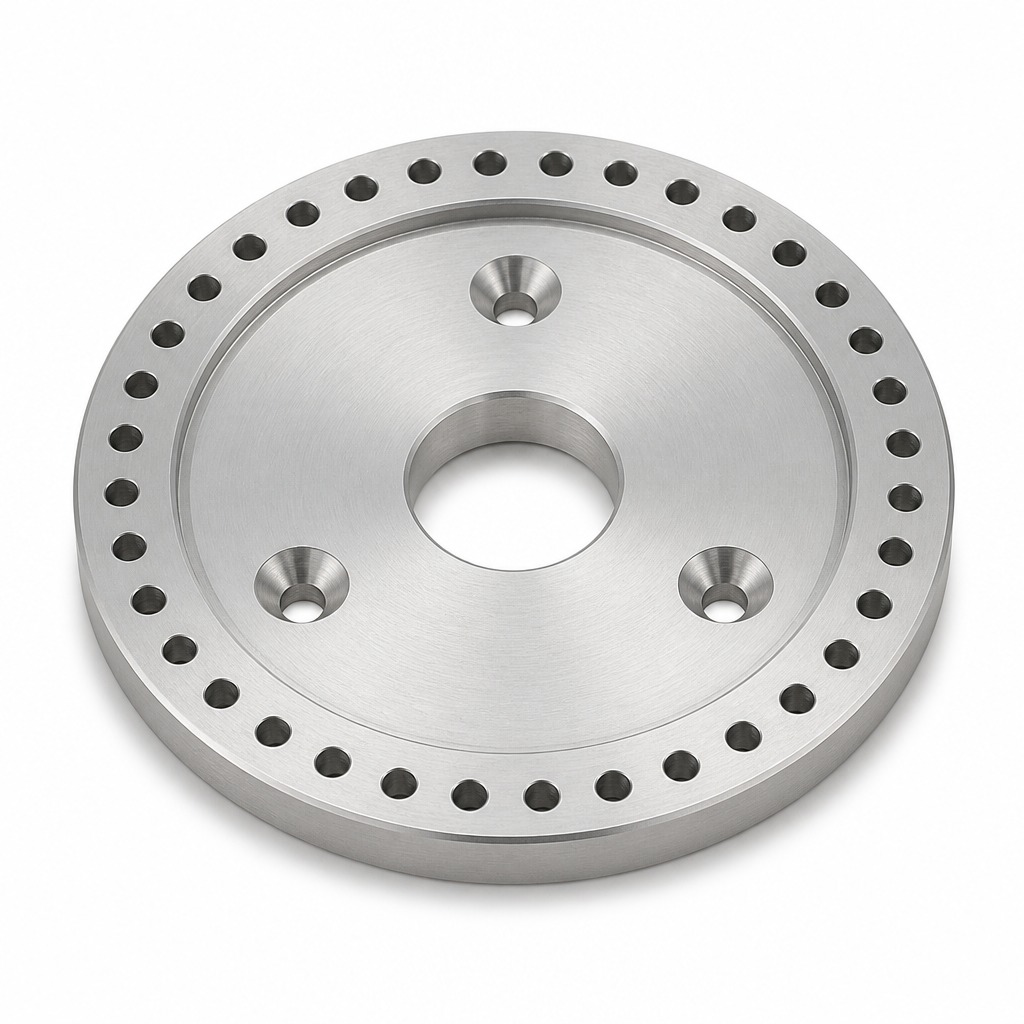
La separación angular de los taladros es lo que fija la precisión de indexado, por eso todos se perforan en un solo montaje con el eje rotativo, lo que impide que el error acumulado crezca con cada nueva sujeción.
El taladro central se mecaniza junto con la cara de apoyo, de modo que el cero en el indexador no necesita ajuste.