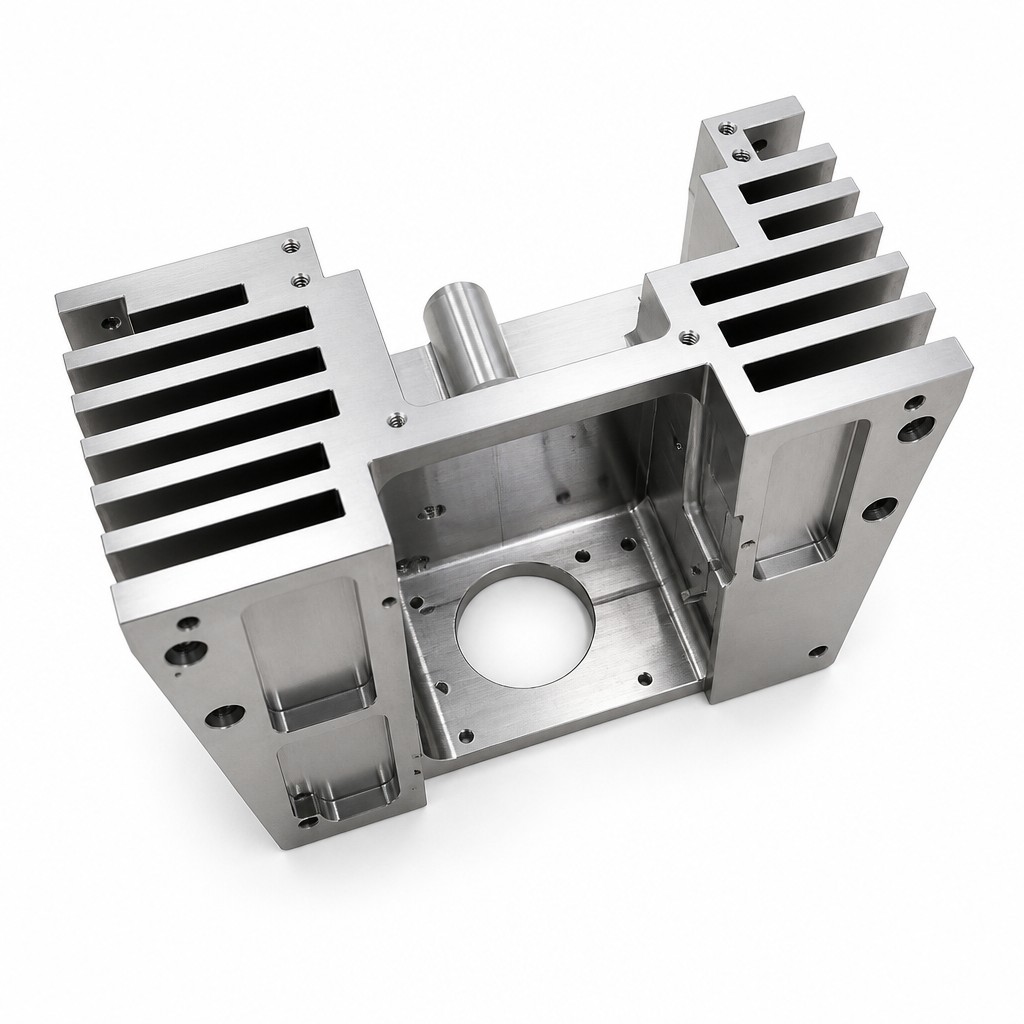
Montageflächen, Innenkavität und die Kühlrippen auf beiden Seiten werden aus einem Aluminiumblock geschnitten; die tiefe Kavität wird lagenweise geschruppt und geschlichtet, und die Ripperne werden schrittweise abgesenkt, um Verzug dünner Wände zu vermeiden.
Die zentrale Durchgangsbohrung und die umliegenden Montagelöcher werden in derselben Operation bearbeitet, sodass das Gehäuse einen Motor oder ein Modul direkt aufnimmt.