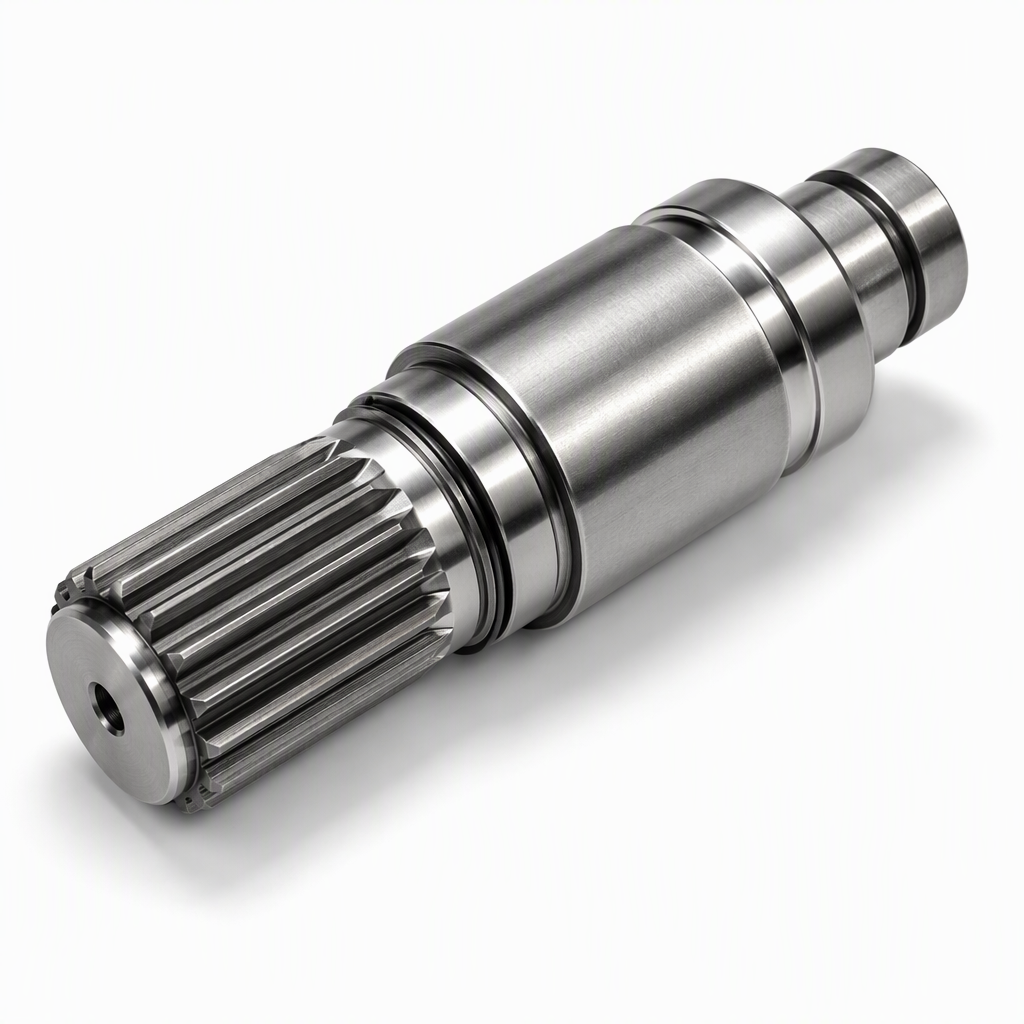
一体式花键轴,车铣复合一次装夹完成轴颈、卡簧槽与渐开线花键——这是我们给传动、液压与减速机客户做得最多的轴类参考件。
花键与两端轴承位的同轴度,靠的不是二次装夹找正,而是一次装夹加基准统一:先车端面与外圆定基准,再在同一台设备上铣花键,调质后只磨轴承位。首件与第一千件在同一台设备、同一套检具上跑,这也是两者检测数据能对上的原因。
请告诉我们传递扭矩、转速范围与配合件——花键规格(或 DIN 5480 代号)、轴承型号、装配空间——我们会给出材料与热处理建议(调质、渗碳淬火或感应淬火),再连同花键检测图与首件报告一并报价,48 小时内回复。